
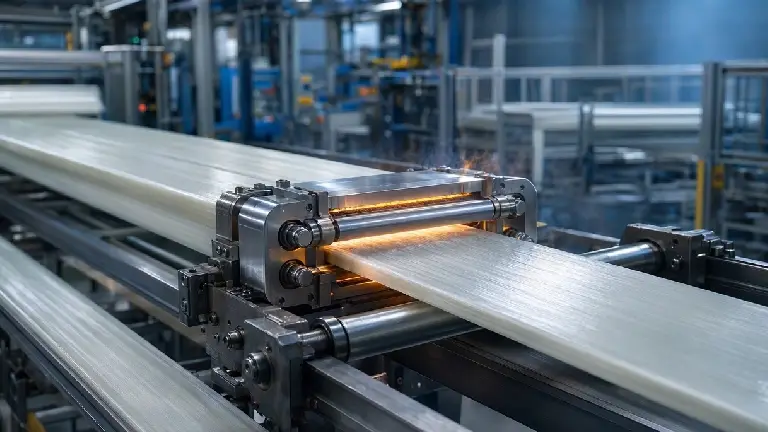
اگر میخواهید بدانید این فرآیند چگونه انجام میشود، چه موادی در آن به کار میروند و چه تفاوتی با روشهای دیگر ساخت کامپوزیت دارد، در ادامه با مراحل تولید، تجهیزات، مزایا و محدودیتهای آن آشنا میشوید. برای شناخت بهتر ساختار این محصولات، ابتدا میتوانید با مفهوم کامپوزیت FRP آشنا شوید.
روش پالتروژن (Pultrusion) چیست؟
روش پالتروژن یکی از فرآیندهای تولید مواد کامپوزیتی است که در آن الیاف تقویتکننده بهصورت پیوسته از داخل حمام رزین یا سامانه تزریق رزین عبور میکنند و سپس وارد قالب گرم میشوند. در قالب، رزین پخت میشود و ماده کامپوزیتی شکل نهایی خود را به دست میآورد. در پایان خط، قطعه به طول موردنظر برش داده میشود.
نام انگلیسی این فرآیند، Pultrusion، از ترکیب مفهوم کشیدن و اکستروژن گرفته شده است. دلیل این نامگذاری آن است که مواد در این روش به کمک نیروی کشش از مسیر تولید عبور میکنند؛ در حالی که در اکستروژن معمولی، ماده با فشار از قالب رانده میشود.
ویژگی اصلی روش پالتروژن، تولید پیوسته قطعاتی با سطح مقطع ثابت است. به همین دلیل، این روش برای ساخت محصولاتی مانند پروفیلهای مستطیلی، میلگردهای کامپوزیتی، مقاطع توخالی و برخی اجزای سازهای مناسب است.
تاریخچه کوتاه پالتروژن
توسعه پالتروژن با گسترش استفاده از الیاف شیشه و رزینهای پلیمری در صنایع مختلف ارتباط دارد. با افزایش نیاز به قطعات سبک و مقاوم در برابر خوردگی، تولید پیوسته پروفیلهای کامپوزیتی اهمیت بیشتری پیدا کرد. پیشرفت تجهیزات کشش، سامانههای کنترل دما و قالبهای صنعتی نیز امکان تولید محصولات با کیفیت و سرعت بالاتر را فراهم کرد.
امروزه روش پالتروژن در تولید پروفیلهای تقویتشده با الیاف شیشه، کربن و سایر الیاف مناسب استفاده میشود. نوع الیاف، رزین و شرایط قالبگیری بر خواص محصول نهایی اثر میگذارند؛ بنابراین انتخاب فرمولاسیون باید با توجه به کاربرد قطعه انجام شود.
مراحل تولید پروفیل کامپوزیتی در فرآیند پالتروژن بهصورت گامبهگام
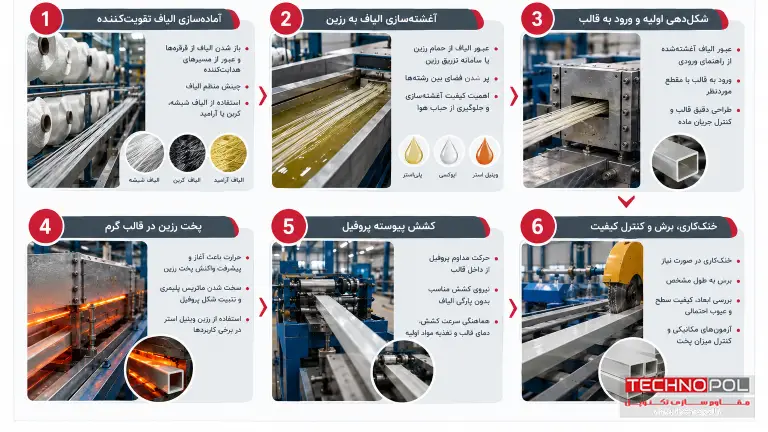
تولید در روش پالتروژن بهصورت پیوسته انجام میشود. مواد اولیه از یک سمت خط وارد میشوند و پروفیل پختهشده از سمت دیگر بیرون میآید. هر مرحله باید با مرحله بعد هماهنگ باشد تا شکل، ابعاد و خواص قطعه در طول تولید ثابت بماند.
- آمادهسازی الیاف تقویتکننده
در ابتدای خط، الیاف به شکل رشتههای پیوسته از قرقرهها باز میشوند و از مسیرهای هدایتکننده عبور میکنند. این الیاف باید با نظم مشخصی کنار هم قرار بگیرند تا در مقطع نهایی، توزیع مناسبی داشته باشند.
بسته به نوع محصول، ممکن است از الیاف شیشه، الیاف کربن یا الیاف آرامید استفاده شود. مقدار الیاف و جهت قرارگیری آنها روی استحکام کششی، سختی و وزن پروفیل اثر میگذارد.
- آغشتهسازی الیاف به رزین
در مرحله بعد، الیاف وارد حمام رزین میشوند یا از سامانه تزریق رزین عبور میکنند. رزین فضای بین رشتهها را پر میکند و پس از پخت، الیاف را در کنار هم نگه میدارد. کیفیت آغشتهسازی اهمیت زیادی دارد؛ زیرا باقی ماندن حفرههای هوا یا خیسنشدن بخشی از الیاف میتواند عملکرد قطعه را کاهش دهد.
انتخاب رزین به شرایط کاری محصول وابسته است. برای نمونه، رزین پلیاستر در بسیاری از کاربردهای عمومی استفاده میشود، در حالی که رزین اپوکسی یا وینیل استر ممکن است برای نیازهای خاص مکانیکی یا شیمیایی مناسبتر باشد.
- شکلدهی اولیه و ورود به قالب
الیاف آغشتهشده از راهنمای ورودی عبور میکنند و وارد قالبی میشوند که شکل مقطع نهایی را تعیین میکند. در این مرحله، چینش الیاف و مقدار رزین باید بهگونهای باشد که ماده بهدرستی در قالب جریان پیدا کند و شکل موردنظر را به دست آورد.
قالب باید با دقت طراحی شود. ابعاد آن، طول ناحیه گرمشونده و شرایط سطح داخلی میتوانند بر کیفیت سطح، ابعاد و میزان پخت محصول اثر بگذارند.
- پخت رزین در قالب گرم
درون قالب، حرارت باعث آغاز و پیشرفت واکنش پخت رزین میشود. برای مثال، رزین وینیل استر به دلیل قابلیت پخت حرارتی و مقاومت شیمیایی مناسب، میتواند در تولید برخی پروفیلهای کامپوزیتی پالتروژنی استفاده شود. با تکمیل فرآیند پخت، ماتریس پلیمری سخت میشود و شکل پروفیل تثبیت میگردد.
- کشش پیوسته پروفیل
دستگاه کشش، پروفیل را بهطور مداوم از داخل قالب عبور میدهد. نیروی کشش باید بهاندازهای باشد که قطعه بدون پارگی الیاف، تغییر شکل یا توقف ناخواسته حرکت کند.
در این مرحله، هماهنگی میان سرعت کشش، دمای قالب و میزان تغذیه مواد اولیه اهمیت دارد. تغییر هرکدام از این عوامل ممکن است روی کیفیت محصول اثر بگذارد.
- خنککاری، برش و کنترل کیفیت
پس از خروج پروفیل از قالب، قطعه در صورت نیاز خنک میشود و سپس به طول مشخص برش میخورد. در پایان، ابعاد، کیفیت سطح و عیوب احتمالی بررسی میشوند. بسته به کاربرد، آزمونهای مکانیکی و کنترل میزان پخت نیز ممکن است لازم باشند.
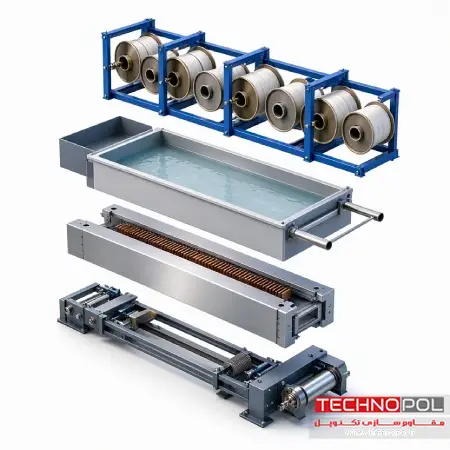
اجزای اصلی دستگاه پالتروژن
خط تولید پالتروژن از چند بخش تشکیل شده که هرکدام وظیفه مشخصی دارند.
| اجزای اصلی دستگاه پالتروژن | ||
| بخش دستگاه | وظیفه اصلی | اثر بر کیفیت محصول |
| قفسه قرقرهها و راهنمای الیاف | تأمین و هدایت رشتههای تقویتکننده | جلوگیری از بینظمی و تغییر جهت ناخواسته الیاف |
| حمام یا سامانه تزریق رزین | آغشتهسازی الیاف با رزین | کاهش حفرهها و بهبود اتصال الیاف و ماتریس |
| قالب گرم | شکلدهی و پخت رزین | تثبیت ابعاد، شکل مقطع و خواص قطعه |
| سامانه کشش | حرکت پیوسته پروفیل در خط تولید | کنترل سرعت و جلوگیری از کشش نامناسب |
| دستگاه برش | برش محصول به طول تعیینشده | ایجاد طول دقیق و لبههای مناسب |
| تجهیزات کنترل و پایش | نظارت بر دما، سرعت و ابعاد | کاهش نوسان کیفیت و شناسایی زودهنگام عیوب |
تفاوت فرآیند پالتروژن با سایر روشهای تولید کامپوزیت
روش پالتروژن در کنار فرآیندهایی مانند تزریق رزین، لایهگذاری دستی و پاشش رزین به کار میرود. هرکدام از این روشها برای نوع مشخصی از قطعات و شرایط تولید مناسب هستند. انتخاب روش باید با توجه به شکل محصول، تیراژ، هزینه تجهیزات و خواص موردنیاز انجام شود.
نکته مهم این است که هیچکدام از این روشها در همه شرایط بهترین گزینه نیستند. برای تولید مداوم پروفیلهایی با مقطع ثابت، پالتروژن معمولاً انتخاب مناسبی است. اما اگر قطعه هندسه پیچیدهای داشته باشد یا تولید آن در تیراژ پایین انجام شود، روشهای دیگر ممکن است از نظر هزینه و سهولت ساخت مزیت داشته باشند.
برای آشنایی بیشتر با گزینههای تولید قطعات کامپوزیتی، میتوان فرآیند تزریق رزین، لایهگذاری دستی و پاشش رزین را نیز بر اساس نیاز پروژه بررسی کرد.
| تفاوت فرآیند پالتروژن با سایر روشهای تولید کامپوزیت | ||||
| معیار مقایسه | پالتروژن (Pultrusion) | تزریق رزین (RTM) | لایهگذاری دستی (Hand Layup) | پاشش رزین (Spray Up) |
| شیوه تولید | پیوسته و با کشش الیاف | تزریق رزین به قالب بسته حاوی تقویتکننده | قرار دادن لایههای تقویتکننده و اعمال رزین روی قالب | پاشش رزین و الیاف خردشده روی قالب |
| شکل مناسب قطعه | پروفیلهای دارای مقطع ثابت | قطعات قالبگیریشده با هندسه متنوع | قطعات متنوع، بهویژه قطعات بزرگ یا کمتیراژ | قطعات با شکل نسبتاً متنوع و الیاف خردشده |
| میزان اتوماسیون | معمولاً بالا | متوسط تا بالا، بسته به خط تولید | عمدتاً پایین | متغیر و وابسته به تجهیزات |
| تناسب با تیراژ بالا | مناسب | مناسب در صورت طراحی و آمادهسازی خط | معمولاً محدودتر | وابسته به ابعاد قطعه و تجهیزات |
| کنترل جهت الیاف | مناسب برای الیاف پیوسته در راستای طول | وابسته به نحوه چیدمان تقویتکننده | وابسته به مهارت اجرا و چیدمان لایهها | محدودتر، بهویژه در استفاده از الیاف خردشده |
| محدودیت شاخص | نیاز به مقطع ثابت در طول تولید | نیاز به قالب و کنترل دقیق تزریق | وابستگی بیشتر به نیروی انسانی و کیفیت اجرا | کنترل محدودتر جهت الیاف و احتمال نوسان ضخامت |
پروفیلهای کامپوزیتی FRP تولیدشده با فرآیند پالتروژن
پروفیلهای FRP محصولاتی هستند که از ترکیب الیاف تقویتکننده و ماتریس پلیمری ساخته میشوند. در روش پالتروژن، این ترکیب به شکل قطعات پیوسته با مقطع مشخص درمیآید. محصول نهایی میتواند توپر، توخالی یا دارای شکل هندسی خاص باشد؛ البته طراحی مقطع باید با محدودیتهای قالب و فرآیند سازگار باشد.
برخی از پروفیلهای رایج عبارتاند از:
- پروفیلهای نبشی و ناودانی برای ساخت قابها و اتصالات.
- مقاطع مستطیلی و مربعی برای کاربردهای سازهای و صنعتی.
- میلگردها و میلههای کامپوزیتی برای تقویت یا ساخت اجزای خاص.
- مقاطع توخالی برای کاربردهایی که کاهش وزن اهمیت دارد.
- پروفیلهای ویژه برای ساخت نردبان، سینی کابل و سازههای مقاوم به خوردگی.
خواص هر پروفیل به نوع الیاف، درصد تقویتکننده، رزین، طراحی مقطع و کیفیت فرآیند وابسته است. برای مثال، استفاده از الیاف پیوسته در راستای طول میتواند استحکام طولی خوبی ایجاد کند، اما خواص عرضی قطعه لزوماً به همان اندازه بالا نیست.
مزایای محصولات کامپوزیتی تولیدشده به روش پالتروژن
استفاده از روش پالتروژن زمانی بیشترین فایده را دارد که محصول موردنظر با تولید پیوسته و مقطع ثابت سازگار باشد. در چنین شرایطی، امکان تولید طولهای زیاد با کیفیت نسبتاً یکنواخت فراهم میشود.
مهمترین مزایای این روش عبارتاند از:
- نسبت استحکام به وزن مناسب: الیاف تقویتکننده میتوانند استحکام بالایی در راستای طول پروفیل ایجاد کنند، در حالی که وزن آن از بسیاری از قطعات فلزی مشابه کمتر است.
- مقاومت در برابر خوردگی: در صورت انتخاب رزین مناسب، پروفیلها میتوانند در محیطهای مرطوب یا خورنده عملکرد خوبی داشته باشند.
- تولید پیوسته: حرکت مداوم مواد در خط تولید، امکان ساخت تعداد زیادی قطعه با ابعاد مشخص را فراهم میکند.
- تکرارپذیری ابعاد: با ثابت نگه داشتن شرایط فرآیند، میتوان نوسان ابعاد و کیفیت محصول را کاهش داد.
- انعطاف در انتخاب مواد: امکان استفاده از انواع الیاف و رزینها وجود دارد تا محصول با نیازهای کاربردی هماهنگ شود.
- کاهش نیاز به عملیات تکمیلی: اگر قالب و شرایط تولید بهدرستی انتخاب شوند، پروفیل ممکن است با کیفیت سطح و ابعاد مناسب از خط خارج شود.
با این حال، مزایای گفتهشده به معنای برتری مطلق همه محصولات پالتروژنی نیست. مقاومت در برابر حرارت، مواد شیمیایی و بارهای مختلف باید برای ترکیب مشخص الیاف و رزین ارزیابی شود.
چالشهای فرآیند پالتروژن در تولید قطعات کامپوزیت
با وجود مزایای متعدد، اجرای موفق روش پالتروژن به طراحی درست خط و کنترل دقیق شرایط تولید نیاز دارد. برخی از محدودیتها از ماهیت خود فرآیند ناشی میشوند و برخی دیگر به انتخاب مواد و تنظیم تجهیزات مربوط هستند.
| چالشهای فرآیند پالتروژن در تولید قطعات کامپوزیت | ||
| چالش | علت احتمالی | راهکار یا اقدام کنترلی |
| محدودیت در شکل مقطع | عبور پیوسته محصول از قالب، تولید مقاطع ثابت را ایجاب میکند | طراحی مقطع متناسب با فرآیند یا انتخاب روش دیگری برای هندسههای پیچیده |
| پخت ناقص رزین | دمای نامناسب یا زمان ماند ناکافی در قالب | تنظیم دما و سرعت خط بر اساس مشخصات رزین |
| ایجاد حفره یا نواحی خشک | آغشتهسازی نامناسب الیاف یا ورود هوا | بهینهسازی سامانه آغشتهسازی و کنترل میزان رزین |
| ترک یا تغییر شکل پروفیل | تنش داخلی، خنککاری نامناسب یا کشش بیش از حد | تنظیم سرعت کشش، دما و شرایط خروج قطعه |
| افزایش هزینه اولیه | نیاز به قالب اختصاصی و تجهیزات تخصصی | ارزیابی تیراژ و هزینه تولید در طول عمر پروژه |
| تفاوت خواص در جهتهای مختلف | جهتگیری غالب الیاف در راستای طول | بررسی بارگذاری واقعی و طراحی مناسب مقطع و چیدمان الیاف |
مواد اولیه در فرآیند پالتروژن (Pultrusion)
کیفیت محصول نهایی به هماهنگی میان الیاف تقویتکننده، رزین و افزودنیها وابسته است. هرکدام از این اجزا وظیفه متفاوتی دارند و باید متناسب با شرایط کاری قطعه انتخاب شوند.
الیاف تقویتکننده
الیاف بخش اصلی تحمل بار در بسیاری از کامپوزیتهای پالتروژنی را بر عهده دارند. نوع الیاف و جهت قرارگیری آنها، استحکام، سختی و وزن محصول را تحت تأثیر قرار میدهد.
- الیاف کربن: برای کاربردهایی که نسبت استحکام به وزن و سختی بالا اهمیت دارد، قابل بررسی هستند. هزینه بالاتر یکی از ملاحظات انتخاب آنهاست. اطلاعات بیشتر درباره الیاف کربن میتواند در انتخاب ماده مناسب مفید باشد.
- الیاف شیشه: به دلیل هزینه مناسب و خواص مکانیکی قابلقبول، در تولید پروفیلهای صنعتی کاربرد گستردهای دارند. در برخی کاربردها نیز از الیاف شیشه تکجهته UD برای افزایش استحکام کامپوزیت در راستای طولی استفاده میشود.
- الیاف آرامید: در برخی کاربردها به دلیل ویژگیهای مکانیکی خاص و مقاومت مناسب در برابر ضربه مورد توجه قرار میگیرند. رفتار آنها باید با توجه به نوع بارگذاری و محیط استفاده ارزیابی شود.
- الیاف بازالت: در بعضی ترکیبات کامپوزیتی بهعنوان گزینهای برای تقویت استفاده میشوند. انتخاب آنها به خواص موردنیاز و سازگاری با ماتریس بستگی دارد.
- الیاف پیوسته: معمولاً در راستای طول پروفیل قرار میگیرند. در صورت نیاز به خواص عرضی یا عملکرد بهتر در برابر بارهای چندجهته، طراحی تقویتکنندههای مکمل نیز باید بررسی شود.
رزین یا ماتریس
رزین پس از پخت، الیاف را در کنار هم نگه میدارد، شکل قطعه را تثبیت میکند و در انتقال بار میان رشتهها نقش دارد. در پالتروژن، رزین باید قابلیت آغشتهسازی مناسب داشته باشد و با شرایط حرارتی قالب سازگار باشد.
| نوع رزین | ویژگیهای مورد توجه | ملاحظات انتخاب |
| پلیاستر | هزینه نسبتاً مناسب و کاربرد گسترده در محصولات عمومی | بررسی مقاومت شیمیایی و خواص مکانیکی موردنیاز |
| وینیل استر | مقاومت شیمیایی مناسب در بسیاری از محیطهای خورنده | توجه به نوع ماده شیمیایی، دما و شرایط تماس |
| اپوکسی | امکان دستیابی به خواص مکانیکی مناسب و چسبندگی خوب به الیاف | هزینه، زمان پخت و سازگاری با تجهیزات تولید |
| رزینهای ترموپلاستیک | امکان شکلدهی مجدد در شرایط مناسب و ویژگیهای متفاوت نسبت به سامانههای ترموست | نیاز به تجهیزات و شرایط فرآیندی متناسب با نوع پلیمر |
افزودنیها
افزودنیها برای تنظیم یا بهبود برخی ویژگیهای فرمولاسیون به کار میروند. نوع و مقدار آنها به سیستم رزین و مشخصات محصول وابسته است.
از جمله مواردی که ممکن است در فرمولاسیون استفاده شوند:
- آغازگرها و مواد لازم برای شروع واکنش پخت.
- رنگدانهها برای دستیابی به رنگ موردنظر.
- پرکنندهها برای تنظیم برخی خواص یا هزینه ترکیب.
- افزودنیهای سازگار با فرمولاسیون برای بهبود رفتار فرآیندی یا عملکرد نهایی.
هر افزودنی باید با رزین و شرایط پخت سازگار باشد. تغییر خودسرانه مقدار آن ممکن است زمان ژلشدن، سرعت پخت یا خواص مکانیکی محصول را تغییر دهد.
پالتروژن در چه صنایعی کاربرد دارد؟
روش پالتروژن در صنایعی کاربرد دارد که به پروفیلهای سبک، مقاوم و دارای ابعاد مشخص نیاز دارند. مقاومت در برابر خوردگی و امکان تولید پیوسته باعث شده است این فرآیند در کنار روشهای دیگر ساخت کامپوزیت مورد استفاده قرار بگیرد.
- صنعت ساختمان و سازه
ساخت نبشی، ناودانی، تیرهای کامپوزیتی، اجزای نردبان و قطعات سازهای سبک. این پروفیلها در محیطهایی که خوردگی فلزات مسئلهساز است، میتوانند گزینه مناسبی باشند.
- برق و تأسیسات
تولید سینی کابل، نردبان کابل و برخی مقاطع مورد استفاده در تأسیسات. ویژگیهای عایقی محصول به نوع الیاف، رزین و طراحی آن بستگی دارد.
- نفت، گاز و صنایع شیمیایی
استفاده از پروفیلها و گریتینگهای کامپوزیتی در محیطهای خورنده، سکوهای صنعتی و مسیرهای دسترسی، به شرط انتخاب ترکیب مناسب برای شرایط شیمیایی و حرارتی محیط.
- حملونقل و تجهیزات صنعتی
تولید میلهها، مقاطع سبک و اجزایی که کاهش وزن در آنها اهمیت دارد. در این کاربردها، مقاومت در برابر خستگی و شرایط بارگذاری باید متناسب با نیاز قطعه ارزیابی شود.در پروژههایی که مقاومسازی سازههای موجود مدنظر است، باید میان تولید پروفیل پالتروژنی و استفاده از محصولات تقویتی تفاوت قائل شد. برای مثال، الیاف FRP و الیاف کربن تکجهته UD در برخی سامانههای مقاومسازی به کار میروند، اما کاربرد آنها لزوماً به معنای تولید پروفیل با روش پالتروژن نیست.
کلام پایانی
روش پالتروژن فرآیندی پیوسته برای تولید پروفیلهای کامپوزیتی با مقطع ثابت است. در این روش، الیاف تقویتکننده پس از آغشتهشدن به رزین از قالب گرم عبور میکنند و پس از پخت، به شکل محصول نهایی درمیآیند.
انتخاب الیاف و رزین، طراحی قالب و کنترل دما و سرعت کشش، نقش مهمی در کیفیت پروفیل دارند. این روش برای تولید تیراژ بالای قطعات با هندسه ثابت مناسب است؛ اما برای قطعات پیچیده باید روشهای دیگری را نیز در نظر گرفت. در نهایت، انتخاب فرآیند تولید باید بر اساس شکل قطعه، شرایط کاری و خواص موردنیاز انجام شود.